| ব্র্যান্ড নাম: | LHTI |
| মডেল নম্বর: | এলএইচ-12 |
| MOQ.: | 10 কেজি |
| অর্থ প্রদানের শর্তাবলী: | এল/সি, ডি/পি, টি/টি, ওয়েস্টার্ন ইউনিয়ন, পেপ্যাল ইত্যাদি |
| সরবরাহের ক্ষমতা: | প্রতি মাসে 50000 কেজি |
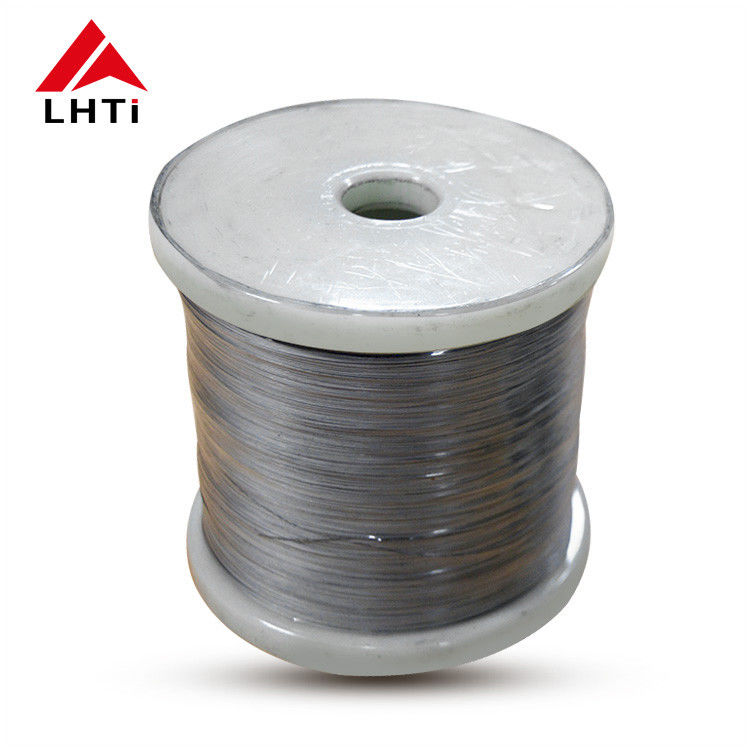
২.৪ মিমি টাইটানিয়াম টিআইজি ওয়্যার: ফিট, ফিড এবং ফিনিশ
বেশিরভাগ টাইটানিয়াম ওয়েল্ড সেল একটি ফিলার ডায়ামিটার নির্বাচন করে এবং সেটিতেই থাকে। এই পৃষ্ঠাটি সবচেয়ে বেশি নির্বাচিত আকার এবং সেই ডায়ামিটার আসলে যা নিয়ন্ত্রণ করে তার তিনটি বিষয় নিয়ে: তারটি জয়েন্টে পৌঁছায় কিনা, এটি বাঁকানো ছাড়াই ফিড হয় কিনা এবং সমাপ্ত বিড কেমন দেখায়।
কেন ২.৪ মিমি হাউস সাইজ হয়
২.৪ মিমি-তে, প্রায় তিন বত্রিশতম ইঞ্চি, তারটি হাতে করে জয়েন্টে ঠেলে দেওয়ার জন্য যথেষ্ট শক্ত যাতে এটি সরে না যায়, এবং এত পাতলা যে একটি হ্যান্ড টর্চ ৩ থেকে ৬ মিমি আনঅ্যালয়েড টাইটানিয়ামে ব্যবহৃত ৯০ থেকে ১৩০ অ্যাম্প ব্যান্ডে এটি গলিয়ে দিতে পারে। ছোট করলে তারটি একটি টাইট রুটে পৌঁছানোর আগেই বেঁকে যায়; বড় করলে এটি গলানোর জন্য প্রয়োজনীয় কারেন্ট পাতলা অংশগুলিকে অতিরিক্ত গরম করতে শুরু করে। এই ভারসাম্যই কেন পদ্ধতি যোগ্যতা প্রায়শই এই আকারকে কেন্দ্র করে লেখা হয়।
| জয়েন্ট এবং পুরুত্ব | কারেন্ট ব্যান্ড | কেন এই ডায়ামিটার ফিট করে | কখন আকার পরিবর্তন করতে হবে |
|---|---|---|---|
| সিপি শীট ৩ থেকে ৬ মিমি, স্কয়ার বাট | ৯০ থেকে ১৩০ এ | এক বা দুটি পাসে একটি ছোট ফাঁক পূরণ করে | ২ মিমি পুরুত্বের নিচে ১.৬ মিমি |
| পাইপ রুট ব্যাকগ্রাউন্ড পার্জ সহ | ৮০ থেকে ১১০ এ | রুট পর্যন্ত না সরে যাওয়ার জন্য যথেষ্ট শক্ত | ভারী ওয়াল ফিল পাসের জন্য ৩.২ মিমি |
| ঢালাই বা ফোরজড যন্ত্রাংশের মেরামত | ১০০ থেকে ১৪০ এ | দ্রুত ধাতু জমা করে, তাই হিট ইনপুট কম থাকে | কসমেটিক মেরামতের জন্য ১.২ মিমি |
| পাতলা ওয়াল টিউব ১.৫ থেকে ২ মিমি | ৪৫ থেকে ৭০ এ | শুধুমাত্র এর রেঞ্জের নিম্ন প্রান্তে কাজ করে | ১.৬ মিমি নিয়ন্ত্রণ করা সহজ |
| টিউবের উপর অরবিটাল হেড | ৬০ থেকে ৯০ এ | বাঁকানো ছাড়াই ২.৪ মিমি লাইনারের মাধ্যমে ফিড হয় | বন্ধ চেম্বার হেডের জন্য ০.৮ মিমি |
উপরের কারেন্ট ব্যান্ডগুলি একটি ট্রেলিং শিল্ড সহ ডাইরেক্ট কারেন্ট ইলেকট্রোড নেগেটিভ কাজের জন্য শুরুর পয়েন্ট, পদ্ধতি পরীক্ষার আগে কপি করার মতো সেটিংস নয়। স্টিলের তুলনায় টাইটানিয়াম তাপ খারাপভাবে পরিবাহী, তাই ৪ মিমি প্লেটের জন্য উপযুক্ত অ্যাম্পারেজ ২ মিমি প্লেটকে অতিরিক্ত গরম করবে; টেবিলটি রেসিপি ছাড়াই পরিবর্তনের দিকনির্দেশনা দেয়।
নীচের দুটি টেবিল ভিন্ন প্রশ্নের উত্তর দেয়
প্রথম টেবিলটি বেস মেটাল থেকে ফিলার পর্যন্ত পড়ে: গ্রেড ১ থেকে ERTi-1, গ্রেড ২ থেকে ERTi-2, গ্রেড ৪ থেকে ERTi-4, গ্রেড ৫ থেকে ERTi-5, গ্রেড ৭ থেকে ERTi-7, প্রতিটি পাশে জমা হওয়া ফিলারটির ন্যূনতম টেনসাইল এবং ইল্ড সহ। দ্বিতীয় টেবিলটি হল AWS A5.16 রসায়ন, প্রতিটি ডেজিগনেশনের জন্য UNS নম্বর এবং অক্সিজেন, নাইট্রোজেন, হাইড্রোজেন, লোহা, অ্যালুমিনিয়াম, ভ্যানাডিয়াম এবং প্যালাডিয়াম সীমা সহ।
কোন টেবিলই জয়েন্ট শক্তির গ্যারান্টি দেয় না। টেনসাইল মানগুলি ফিলার ডিপোজিটের, এবং আনঅ্যালয়েড প্লেটগুলির মধ্যে একটি জয়েন্ট প্লেটগুলির চেয়ে শক্তিশালী হতে পারে না, যে কোনও ফিলার ব্যবহার করা হোক না কেন। এই কারণেই সিপি টাইটানিয়ামে ফিলার আন্ডার-ম্যাচিং সাধারণ অভ্যাস এবং ওভার-ম্যাচিং নয়: একটি শক্তিশালী ফিলার স্ট্রেনকে হিট-এফেক্টেড জোনে কেন্দ্রীভূত করে, ছড়িয়ে দেওয়ার পরিবর্তে।
সোজা দৈর্ঘ্য বা স্পুল
এক মিটার কাটা দৈর্ঘ্য হাতে থাকা টর্চের জন্য। এগুলি ওয়েল্ডারকে ফিডার টেনে না এনে একটি ফ্ল্যাঞ্জের চারপাশে কাজ করতে দেয় এবং এগুলি পরিষ্কার রাখা সহজ কারণ প্রতিটি দৈর্ঘ্য একবারই ব্যবহার করা হয়। স্পুলগুলি অরবিটাল হেড এবং রোবোটিক সেলের জন্য উপযুক্ত, যেখানে তারটি একটি লাইনার থেকে ফিড হয় এবং কখনও স্পর্শ করা হয় না।
একটি ২.৪ মিমি তার সেই লাইনারের উপর ০.৮ মিমি তারের চেয়ে বেশি চাপ দেয়। যদি লাইনারটি ছোট তারের জন্য মাপানো হয় তবে কয়েল ঘষা খায়, পৃষ্ঠটি ছিলে যায় এবং ছিলে যাওয়া অংশগুলি অন্তর্ভুক্ত হিসাবে পুডলে পৌঁছায়। লাইনার এবং ড্রাইভ রোল চাপ ডায়ামিটারের সাথে মিলিয়ে নিন এবং দীর্ঘ টানার পরে একটি ফ্ল্যাট স্পটের জন্য তারটি পরীক্ষা করুন।
| অর্ডারে কী উল্লেখ করতে হবে | এই পৃষ্ঠার বিকল্পগুলি | কেন এটি ওয়েল্ড পরিবর্তন করে | কীভাবে এটি পরীক্ষা করা হয় |
|---|---|---|---|
| ফিলার ডেজিগনেশন | ERTi-1, ERTi-2, ERTi-4, ERTi-7 | বেস গ্রেডের বিপরীতে পুডল রসায়ন সেট করে | আগমনকালে সার্টিফিকেট এবং PMI |
| ব্যাস এবং সহনশীলতা | ২.৪ মিমি, প্লাস বা মাইনাস ০.০৫ মিমি | ফিড গ্রিপ এবং কারেন্ট ডেনসিটি নিয়ন্ত্রণ করে | তিনটি পয়েন্টে মাইক্রোমিটার |
| দৈর্ঘ্য বা স্পুল | ১ মিটার কাটা দৈর্ঘ্য, ৫ কেজি স্পুল | হ্যান্ডলিং, এবং ফিডার ব্যবহার করা হচ্ছে কিনা | পিস কাউন্ট এবং মোট ওজন |
| পৃষ্ঠতল | পিকলড বা পালিশড | ড্রয়িং রেসিডিউ একটি পোরোসিটি উৎস | ভিজ্যুয়াল চেক এবং পিকলিং রিপোর্ট |
| সার্টিফিকেট স্তর | EN 10204 3.1 | চাপ এবং মেডিকেল কাজের জন্য ট্রেসেবিলিটি | হিট নম্বর লটের সাথে মেলে |
পৃষ্ঠতল এবং হ্যান্ডলিং
পিকলড হল সাধারণ ওয়েল্ডিং পৃষ্ঠ: অ্যাসিড অক্সাইড এবং ড্রয়িং রেসিডিউ এক ধাপে সরিয়ে দেয়, এবং তারটি তারপর শুকনো প্যাক করা হয়। পালিশড তার উজ্জ্বল এবং একটি প্রান্তিক লাইনারে মসৃণভাবে ফিড হয়, তবে পলিশিং একটি যান্ত্রিক অপারেশন এবং ডায়ামিটার পরে পরীক্ষা করতে হয়। কালো তার এখনও ড্রয়িং থেকে লুব্রিকেন্ট বহন করে এবং একটি জয়েন্টের জন্য সবচেয়ে কম উপযুক্ত পছন্দ যা রেডিওগ্রাফ করা হবে।
তারটি টর্চে যাওয়ার আগে আইসোপ্রোপানল দিয়ে মুছুন এবং পরিষ্কার গ্লাভস পরুন। আঙুলের ছাপ ক্লোরাইড এবং কার্বন বহন করে, এবং টাইটানিয়ামে এই দুটিই পোরোসিটি বা বিডের পাশাপাশি একটি হার্ড আলফা কেস হিসাবে শেষ হয়।
অর্ডারিং নোট
প্রথমে বেস মেটাল গ্রেড দিন, কারণ এটি ফিলার ডেজিগনেশন নির্ধারণ করে, তারপর ব্যাস এবং এর সাথে আসা সহনশীলতা, তারপর ফর্ম, পৃষ্ঠতল এবং রিপোর্টের স্তর। যদি তারটি একটি প্রেসার পার্টের জন্য হয়, তবে কোডটিও উল্লেখ করুন যার জন্য পদ্ধতিটি লেখা হয়েছে, যাতে সার্টিফিকেট এবং ওয়েল্ডিং পদ্ধতি একই উপাদান সম্পর্কে কথা বলে।
পণ্য চিত্র
![]()