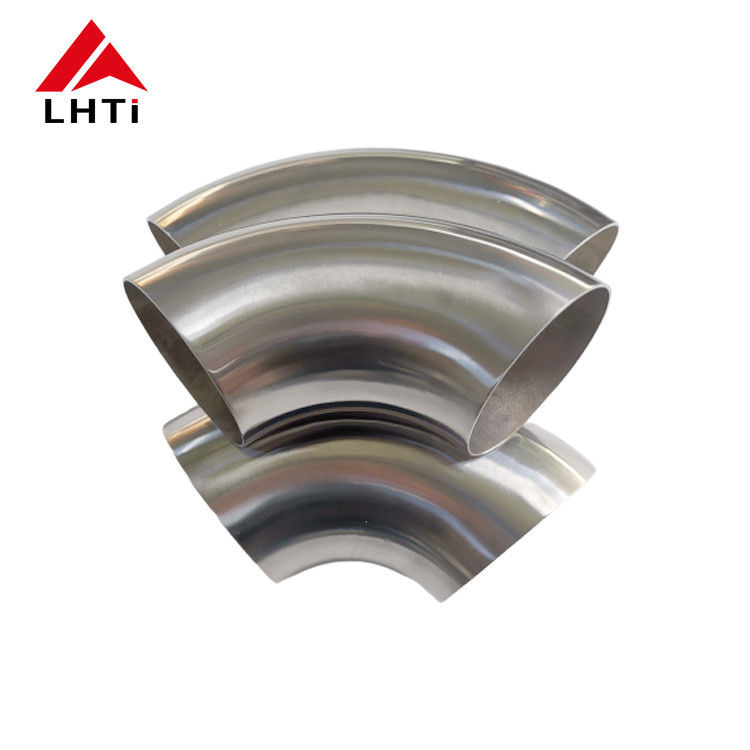
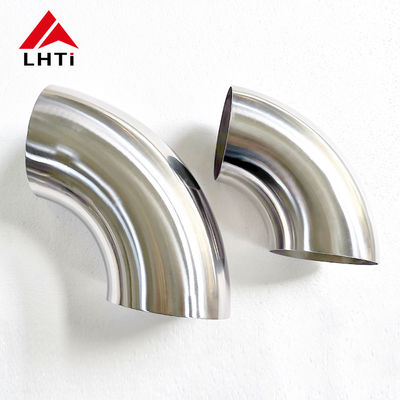
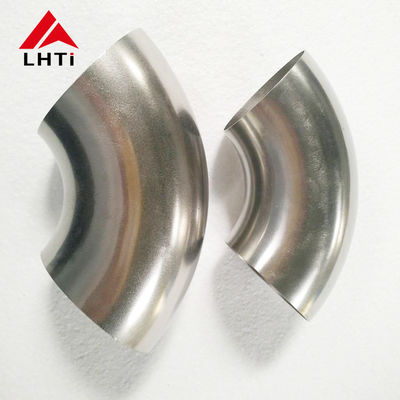
Gr2 টাইটানিয়াম ম্যান্ড্রেল বেন্ড 90 ডিগ্রি এক্সহস্ট এলবো
একটি ম্যান্ড্রেল বেন্ড হল একটি পাইপ যা প্রবাহিত হয় এবং একটি পাইপ যা কুঁচকে যায় তার মধ্যে পার্থক্য। যখন একটি পাতলা দেয়াল টাইটানিয়াম টিউব অভ্যন্তরীণ সমর্থন ছাড়াই একটি ফর্মারকে ঘিরে টানা হয়, তখন ভিতরের ব্যাসার্ধ ভাঁজ হয়ে যায় এবং অংশটি ডিম্বাকৃতির হয়ে যায়, এবং 1.5 মিমি এক্সহস্ট দেয়ালে সেই ক্ষতি স্থায়ী হয়। একটি ম্যান্ড্রেল বেন্ড টিউবের ভিতরে একটি সেগমেন্টেড বল ম্যান্ড্রেল ব্যবহার করে, ফর্মারের পিছনে একটি ওয়াইপার ডাই এবং বাইরের অংশ ধরে রাখার জন্য একটি প্রেসার ডাই, তাই ধাতু ভেঙে পড়ার পরিবর্তে প্রবাহিত হয়। এই 90 ডিগ্রি বেন্ডগুলি Gr2 টিউব থেকে 1.5 ইঞ্চি থেকে 2 ইঞ্চি বাইরের ব্যাস, 1.2 মিমি থেকে 3 মিমি দেয়াল সহ, ASME B16.9 মাত্রা এবং ASTM B363 অনুযায়ী তৈরি করা হয়।
ম্যান্ড্রেল আসলে কী করে
তিনটি সরঞ্জাম কাজ ভাগ করে নেয়। ম্যান্ড্রেল বাঁকের ভিতরের অংশকে সমর্থন করে যাতে টিউবটি সমতল না হয়। ওয়াইপার ডাই বাঁকের সামনে উপাদান জমা হওয়া থেকে বিরত রাখে, যা ভিতরের ব্যাসার্ধে কুঁচকে যাওয়ার কারণ হয়। প্রেসার ডাই বাইরের দেয়াল নিয়ন্ত্রণ করে এবং বুস্টের সাথে, বাঁকের মধ্যে উপাদান সরবরাহ করে যাতে বাইরের দেয়াল সীমার বাইরে পাতলা না হয়। তাদের মধ্যে যেকোনো একটি সরিয়ে ফেললে ফলাফল পরিমাপযোগ্য হয়: ডিম্বাকৃতি বৃদ্ধি পায়, দেয়াল পাতলা হওয়া বৃদ্ধি পায়, বা কুঁচকে যায়।
| জ্যামিতি আইটেম | সাধারণ মান | যদি এটি ভুল হয় তবে কী ঘটে |
|---|---|---|
| কেন্দ্র রেখা ব্যাসার্ধ | বাইরের ব্যাসের 1D, 1.5D বা 2D | কঠোর ব্যাসার্ধ বাইরের দেয়ালকে দ্রুত পাতলা করে |
| বাইরের দেয়াল পাতলা হওয়া | এক্সট্রাডোসে সর্বোচ্চ 10 থেকে 12% | ন্যূনতম দেয়ালের নিচে বাঁকটি দুর্বল পয়েন্ট হয়ে যায় |
| বাঁকের ডিম্বাকৃতি | সর্বোচ্চ 5% | গোল নয় এমন প্রান্তগুলি সোজা টিউবের সাথে ফিট হয় না |
| ইন্ট্রাডোসে কুঁচকে যাওয়ার উচ্চতা | ব্যাসরের সর্বোচ্চ 0.5% | কুঁচকে যাওয়া ঘনীভূত পদার্থ আটকে রাখে এবং ক্লান্তি ফাটল শুরু করে |
| কোণ সহনশীলতা | প্লাস বা মাইনাস 0.5 ডিগ্রি | ফ্ল্যাঞ্জ এবং হ্যাঙ্গার ছিদ্রগুলি সারিবদ্ধ হবে না |
| সোজা স্পর্শক দৈর্ঘ্য | প্রতিটি প্রান্তে ন্যূনতম 1.5D | বিকৃতি ছাড়াই ক্ল্যাম্পিং এবং ওয়েল্ডিং করার জন্য পর্যাপ্ত দৈর্ঘ্য নেই |
কেন Gr2 এক্সহস্ট কাজের জন্য উপযুক্ত
Gr2 এর ঘনত্ব 4.51 গ্রাম/সেমি³ যেখানে স্টিলের জন্য 7.85, তাই একটি টাইটানিয়াম এক্সহস্ট সিস্টেম স্টিলের তুলনায় প্রায় 40 শতাংশ কম ওজনের হয় যা এটি প্রতিস্থাপন করে, এবং ওজন বেশি এবং পিছনের দিকে থাকে যেখানে এটি গুরুত্বপূর্ণ। এর তাপ পরিবাহিতা কম, যা এক্সহস্ট গ্যাসকে গরম রাখে এবং অনুঘটক লাইট-অফে সাহায্য করে, এবং দেয়াল পাতলা হতে পারে কারণ টাইটানিয়াম ঘনীভূত পদার্থের বিরুদ্ধে ক্ষয় ভাতা প্রয়োজন হয় না। অক্সাইড ফিল্মটি খড় এবং নীল রঙও নেয় যা অনেক গ্রাহক দৃশ্যমান এক্সহস্টে চান, এবং সেই রঙগুলি ওয়েল্ডিংয়ের সময় শিল্ডিং গ্যাস এবং তাপ ইনপুট দ্বারা নিয়ন্ত্রণ করা যেতে পারে।
দেয়াল পাতলা হওয়া হল নির্দিষ্ট করার সংখ্যা
একটি 90 ডিগ্রি বাঁকের উপর বাইরের দেয়াল পাতলা হয় এবং ভিতরের দেয়াল পুরু হয়; সবচেয়ে পাতলা বিন্দুটি বাঁকের প্রায় 45 ডিগ্রি কোণে বসে। 1D ব্যাসার্ধে বাঁকানো 1.5 মিমি দেয়াল 10 থেকে 12 শতাংশ হারাতে পারে, তাই অঙ্কনে উল্লেখ করা উচিত যে নমুনার দেয়াল বা বাঁকানোর পরে ন্যূনতম দেয়াল গ্রহণযোগ্য চিত্র কিনা। যদি ন্যূনতম গুরুত্বপূর্ণ হয়, তবে একটি পুরু টিউব থেকে শুরু করুন বা ব্যাসার্ধ 1.5D পর্যন্ত খুলুন। একই নিয়ম 180 ডিগ্রি রিটার্ন বেন্ডের ক্ষেত্রেও প্রযোজ্য, যেখানে প্রভাব দ্বিগুণ হয়।
পরিসীমা এবং শেষ প্রস্তুতি
বেন্ডগুলি প্লেইন কাট, বেভেলড বা সকেট ওয়েল্ড প্রান্ত সহ সরবরাহ করা হয়। প্লেইন কাট প্রান্তগুলি পরবর্তী সোজা দৈর্ঘ্যের সাথে অরবিটাল বা TIG বাট ওয়েল্ডিংয়ের জন্য উপযুক্ত; বেভেলড প্রান্তগুলি ব্যবহার করা হয় যেখানে একটি পুরু দেয়ালের রুট গ্যাপ প্রয়োজন। প্রতিটি বেন্ড অঙ্কনের স্পর্শক দৈর্ঘ্যে কাটা হয়, কারণ একটি ছোট কাটা বেন্ড সাইটে পুনরুদ্ধার করা যায় না।
| আইটেম | সরবরাহকৃত পরিসীমা |
|---|---|
| বাঁক কোণ | 45, 90 এবং 180 ডিগ্রি |
| বাইরের ব্যাস | 1.5 ইঞ্চি থেকে 2 ইঞ্চি, অনুরোধে অন্যান্য আকার |
| দেয়াল পুরুত্ব | 1.2 মিমি থেকে 3 মিমি |
| বাঁক ব্যাসার্ধ | 1D থেকে 2D |
| শেষ ফিনিস | প্লেইন কাট, বেভেলড বা সকেট ওয়েল্ডের জন্য প্রোফাইল করা |
| পৃষ্ঠ | পিকলড এবং পালিশ করা, তাপের দাগ সরানো হয়েছে |
| মান | ASME B16.9 মাত্রা, ASTM B363 ফিটিংস |
| পরীক্ষা | মাত্রিক প্রতিবেদন, PMI, অনুরোধে তৃতীয় পক্ষের পরীক্ষা |
ফিট-আপ এবং ওয়েল্ডিং
টাইটানিয়াম এক্সহস্ট এবং প্রক্রিয়া পাইপ আর্গনের অধীনে ওয়েল্ড করা হয় যার পিছনের দিকটি প্রায় 50 পিপিএম অক্সিজেনের নিচে শুদ্ধ করা হয়। কাটা প্রান্তগুলি একটি ডেডিকেটেড স্টেইনলেস বা কার্বাইড টুল দিয়ে পরিষ্কার করুন, কখনও কার্বন স্টিলের স্পর্শ করা গ্রাইন্ডিং হুইল নয়, এবং জয়েন্টের ফাঁক 0.2 মিমি এর নিচে রাখুন। দুটি জায়গায় টাক করুন, ফিক্সচারের বিপরীতে কোণটি পরীক্ষা করুন, তারপর শুদ্ধি ভাঙা ছাড়াই জয়েন্টটি সম্পূর্ণ করুন। একটি রূপালী বা খড়ের দাগ গ্রহণযোগ্য; একটি নীল বা ধূসর দাগ মানে শিল্ড ব্যর্থ হয়েছে এবং জয়েন্টটি কেটে ফেলতে হবে, কারণ একটি দূষিত ওয়েল্ড প্রথম তাপ চক্রে ফাটবে।
পরিদর্শন, প্যাকিং এবং অর্ডার
প্রতিটি বেন্ড কোণ, কেন্দ্র রেখা ব্যাসার্ধ, ডিম্বাকৃতি এবং দেয়াল পুরুত্বের জন্য পরীক্ষা করা হয়, এবং একটি মাত্রিক প্রতিবেদন চালানের সাথে ভ্রমণ করে। পজিটিভ মেটেরিয়াল আইডেন্টিফিকেশন এবং তৃতীয় পক্ষের পরিদর্শন অনুরোধে উপলব্ধ। অর্ডারে বাইরের ব্যাস, দেয়াল, কোণ, কেন্দ্র রেখা ব্যাসার্ধ, শেষ ফিনিস এবং মান উল্লেখ করুন, উদাহরণস্বরূপ 2 ইঞ্চি OD x 2 মিমি দেয়াল Gr2 90 ডিগ্রি বেন্ড, 1.5D, প্লেইন প্রান্ত, ASTM B363। বেন্ডগুলি প্লাইউড কেসে প্যাক করা হয় যার প্রান্তগুলি ক্যাপ করা থাকে যাতে ট্রানজিটে বোর পরিষ্কার থাকে।